Cómo Diseñar Piezas para Corte Láser y Plegado sin Errores de Fabricación: Guía DFM
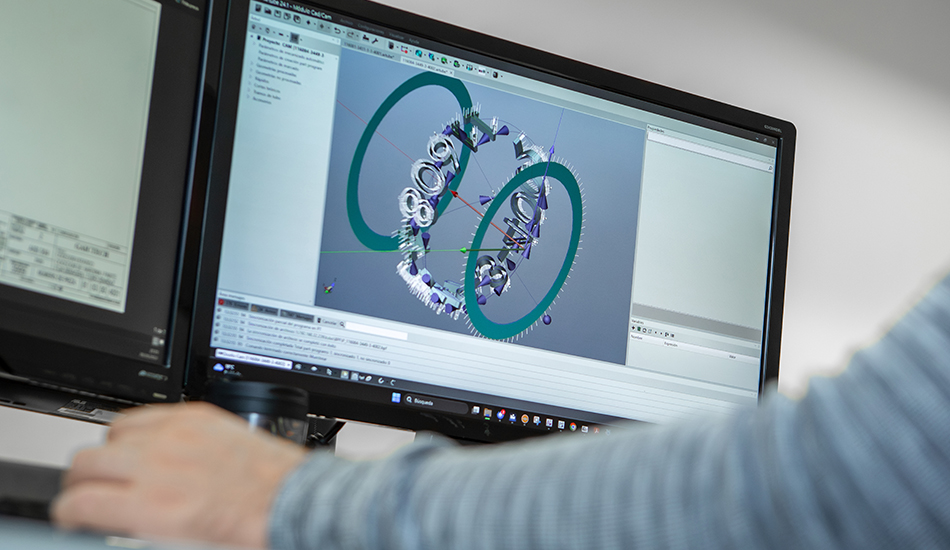
Un buen resultado en corte láser y plegado de chapa empieza mucho antes de que el material llegue a la máquina. El diseño es tan importante como la ejecución para asegurar un resultado final de calidad.
Decisiones aparentemente nimias, como elegir un radio de plegado demasiado cerrado, colocar un agujero junto a una línea de pliegue o definir una tolerancia innecesariamente exigente, pueden convertirse después en deformaciones, piezas difíciles de fabricar, retrabajos y costes adicionales.
Por eso, en el diseño para corte láser y plegado es importante aplicar criterios DFM (Design for Manufacturing o diseño orientado a fabricación). El objetivo es sencillo: diseñar la pieza teniendo en cuenta desde el principio cómo se va a cortar, plegar y montar.
Una pieza correctamente diseñada facilita el ensamblaje, mejora la repetibilidad y evita la necesidad de trabajos posteriores.
En Nebrinox, nuestra oficina técnica analiza los proyectos antes del corte o el plegado para comprobar su viabilidad y detectar posibles oportunidades de optimización. En esta guía repasamos algunos de los puntos que conviene definir antes de enviar una pieza a producción.
Material y Espesor: las Primeras Decisiones
El primer paso en cualquier diseño de chapa metálica consiste en definir correctamente el material y el espesor.
Acero al carbono, acero inoxidable y aluminio presentan comportamientos diferentes durante el corte y, sobre todo, durante el plegado. En determinados proyectos industriales también suelen utilizarse otros metales, aunque su procesabilidad debe analizarse específicamente.
El material debe seleccionarse pensando en las condiciones reales de funcionamiento de la pieza.
El espesor de chapa también es fundamental. Incrementarlo puede aportar mayor rigidez y resistencia, aunque también aumenta peso, el consumo de material y la fuerza necesaria durante el plegado. Sobredimensionar una chapa sin necesidad puede elevar el coste del componente sin aportar una mejora funcional equivalente.
Siempre que sea posible, resulta recomendable mantener un mismo espesor en toda la pieza plegada. Esto simplifica el desarrollo, el utillaje y la producción.
En pliegues especialmente exigentes también conviene considerar la dirección de laminación del material. La orientación de la fibra puede influir en el comportamiento de determinados metales durante el conformado, por lo que debe valorarse cuando existen radios muy ajustados o riesgo de fisuración.
Radios de Plegado: no Diseñes lo que después no se Puede Fabricar
Uno de los errores frecuentes en CAD consiste en diseñar un pliegue como si la chapa pudiera formar una esquina perfectamente afilada. En la realidad, todo plegado tiene un radio interior.
Intentar fabricar una pieza con un radio demasiado pequeño puede desembocar en utillajes específicos, incrementar considerablemente la fuerza necesaria e incluso provocar marcas o fisuras en el material.
Como referencia inicial, muchos diseños parten de radios interiores relacionados con el propio espesor de la chapa. Las relaciones próximas a una o una vez y media el espesor pueden ser un punto de partida habitual. Sin embargo, esta cifra nunca debería entenderse como una regla universal.
El radio real depende del material, de su resistencia, del espesor, de la abertura de la matriz y del sistema de plegado utilizado.
Por eso, antes de cerrar un diseño destinado a producción repetitiva, es recomendable comprobar con el proveedor qué radio puede obtener de forma estable con su utillaje habitual.
¿Qué es el factor K y por qué importa?
Cuando una chapa se pliega, la parte interior del pliegue se comprime y la exterior se estira. Entre ambas existe una zona que mantiene aproximadamente su longitud, conocida como eje neutro.
El factor K ayuda al software CAD a determinar dónde se encuentra ese eje y, a partir de él, calcular cuánto material necesita realmente la pieza antes de plegarse.
Una pieza puede estar perfectamente dibujada en 3D y, aun así, generar un desarrollo incorrecto si los parámetros utilizados para desplegarla no coinciden con los empleados realmente en taller.
Por este motivo, para series o componentes con medidas precisas, es conveniente validar los factores K, las deducciones o las tablas de plegado con el proveedor encargado de la fabricación. El objetivo es que el modelo CAD y el proceso de fabricación estén alineados.
Riesgos: Agujeros Próximos a las Líneas de Pliegue
Otro problema frecuente aparece cuando un agujero, ranura o ventana se sitúa demasiado cerca de un pliegue.
Durante el plegado, el material de esa zona está sometido a fuertes esfuerzos de compresión y tracción. Si un taladro invade ese área, puede deformarse y dejar de ser perfectamente circular.
El resultado típico es un agujero ligeramente ovalado, lo que puede generar problemas posteriormente al introducir tornillos, pasadores o elementos de fijación.
La solución más sencilla consiste en aumentar la distancia entre el agujero y el pliegue.
Existen diferentes reglas orientativas basadas en el espesor de chapa y el radio interior. Como punto de partida puede considerarse una distancia proporcional a varias veces el espesor, aunque la separación necesaria dependerá también del diámetro del agujero, de la abertura de matriz y de la geometría completa de la pieza.
Para diseños donde el agujero necesariamente debe situarse cerca del pliegue, existen otras soluciones. Puede incorporarse al diseño un pequeño rasgado o desahogo que permita que el material se deforme sin arrastrar el agujero, modificar temporalmente la geometría del corte o realizar otras operaciones después del plegado.
Aquí es donde el análisis previo de la oficina técnica puede evitar un problema que, de otra forma, solo se descubriría con la primera pieza fabricada.
Tolerancias: más Precisión no Significa un Mejor Diseño
Una tolerancia indica cuánto puede variar una dimensión respecto al valor especificado en plano.
En fabricación de maquinaria existen medidas donde esta precisión es fundamental. Un agujero para posicionamiento, un encaje entre componentes o una superficie que debe alinearse con otro subconjunto pueden necesitar tolerancias ajustadas.
El problema aparece cuando se aplican tolerancias muy estrictas a todas las dimensiones sin que exista una necesidad funcional. Esto puede encarecer el proceso, exigir controles adicionales y limitar las opciones de fabricación.
Además, debe distinguirse entre las tolerancias del corte láser y las propias del plegado.
En una pieza plana, el láser puede conseguir una elevada repetibilidad. Cuando esa misma pieza incorpora varios pliegues, aparecen otras variables:
- Espesor real del material
- Comportamiento elástico
- Ángulo de plegado
- Longitud de las pestañas
- O pequeñas variaciones entre lotes
Por eso, en lugar de indicar tolerancias generales extremadamente ajustadas, es preferible identificar claramente cuáles son las cotas funcionalmente críticas.
El mismo criterio se aplica a uniones tipo lengüeta-ranura, piezas que deben introducirse unas dentro de otras o conjuntos que posteriormente se atornillarán. Diseñar una holgura adecuada facilita el montaje y evita tener que ajustar manualmente las piezas.
Diseñar para Fabricar: Evita Errores con nebrinox
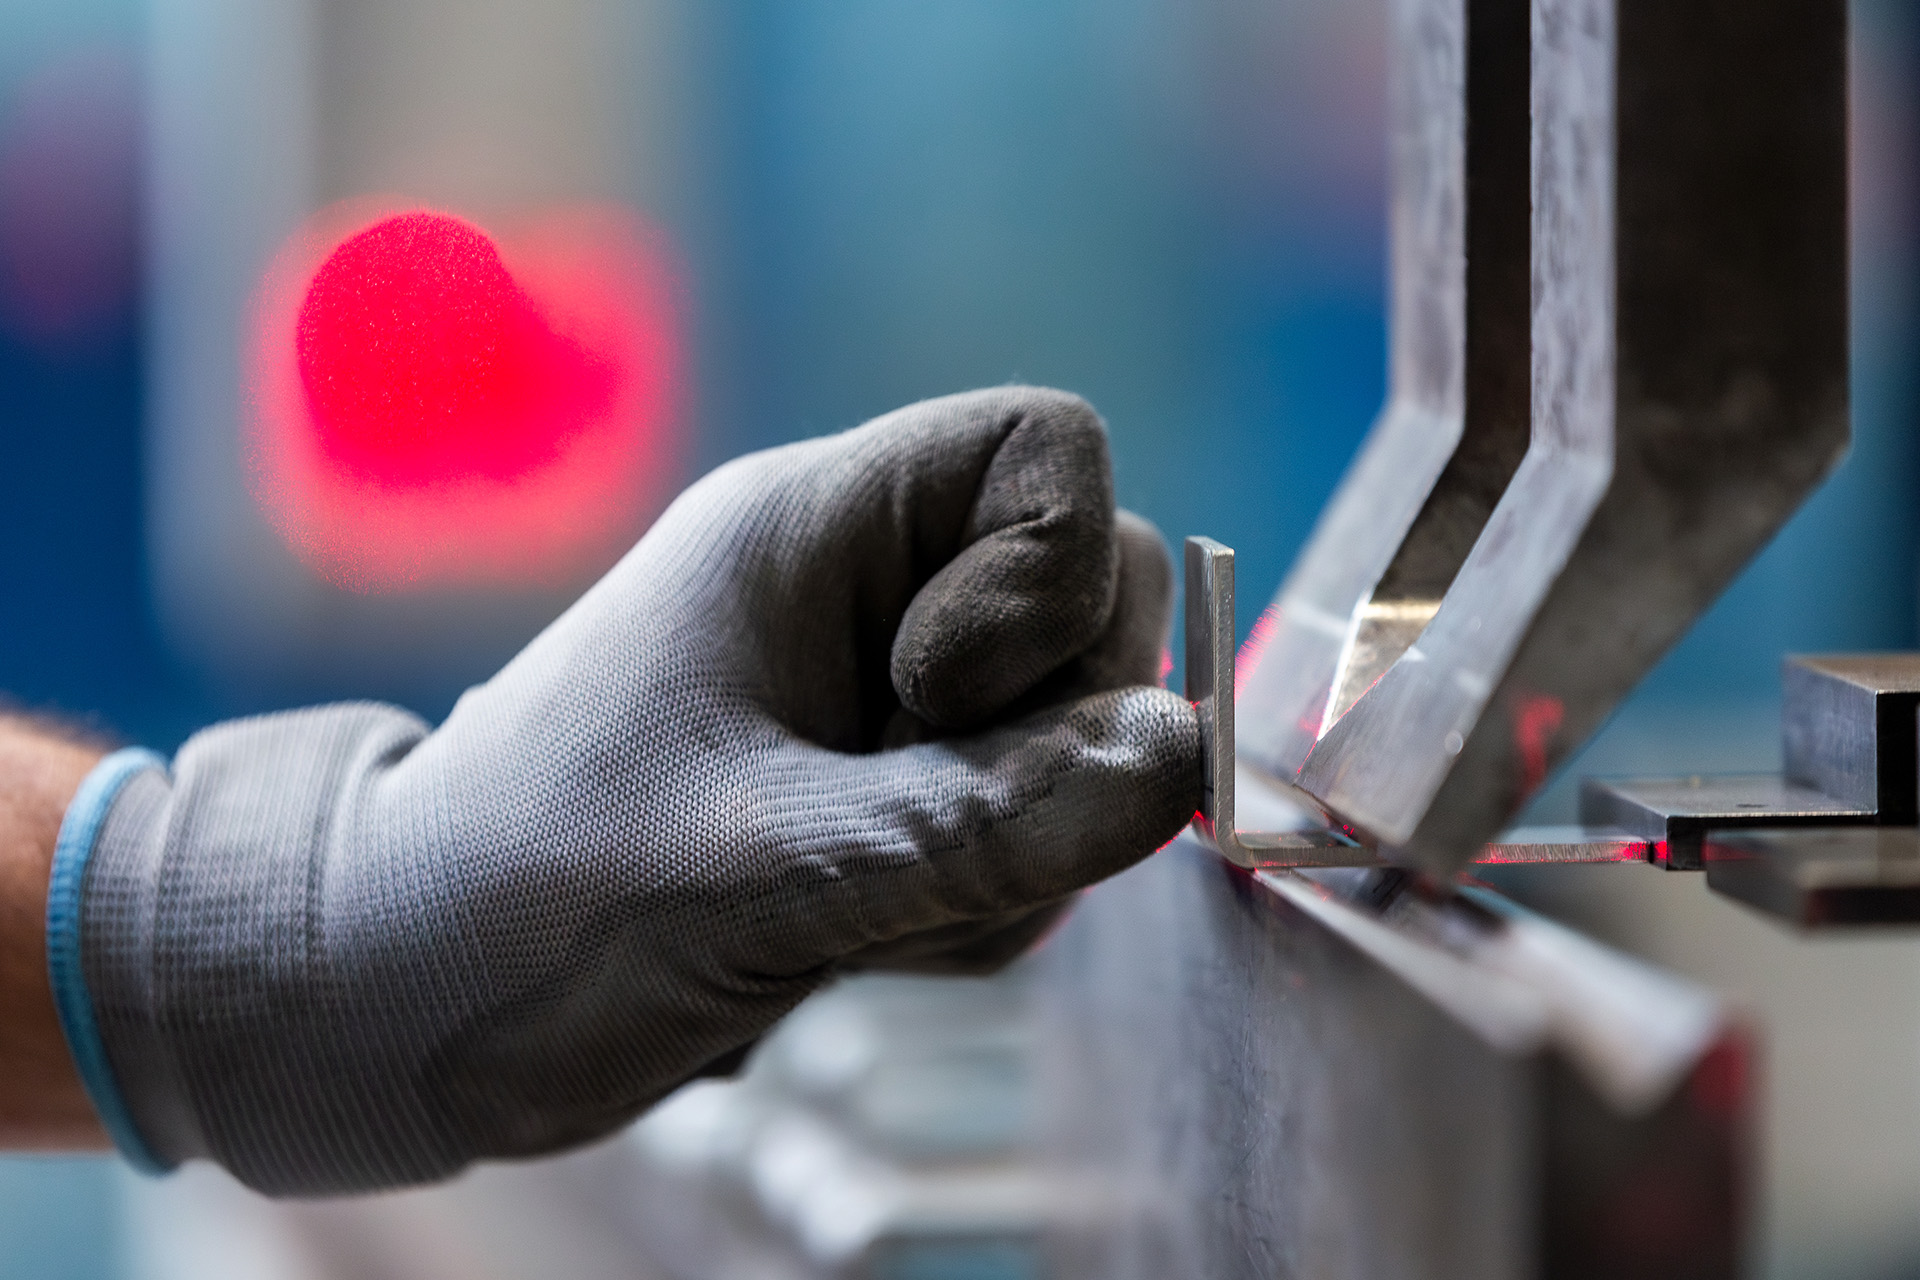
El diseño para corte láser y plegado no consiste únicamente en crear una geometría que cumpla una función. Consiste en conseguir que esa geometría pueda fabricarse de manera precisa, repetible y rentable.
Definir correctamente el material y el espesor, utilizar radios compatibles con el proceso, separar agujeros de las líneas de pliegue, incorporar desahogos cuando sean necesarios y especificar sólo las tolerancias realmente críticas ayuda a reducir incidencias antes de que lleguen al taller.
También facilita algo especialmente importante para los fabricantes de maquinaria: recibir piezas que encajen correctamente y requieran el mínimo trabajo posterior durante el montaje.
En Nebrinox estamos especializados en corte láser de chapa, corte láser de tubo y plegado industrial. Nuestra oficina técnica revisa la viabilidad de cada proyecto y puede proponer mejoras orientadas a optimizar tanto la fabricación como el ensamblaje posterior.
¿Tienes un proyecto todavía en fase de diseño? Envíanos tus archivos y nuestro equipo técnico estudiará la mejor forma de llevarlo a producción.
Categorías
Entradas recientes
 Corte Láser vs Mecanizado: Ventajas para Fabricantes de Maquinaria Industrial
 Cómo Diseñar Piezas para Corte Láser y Plegado sin Errores de Fabricación: Guía DFM
 Tipos de Plegado de Chapa: Cómo Elegir el Correcto para tu Maquinaria
 Cómo Evitar la Deformación del Acero Inoxidable en Estructuras de Maquinaria Pesada
 El Acero Inoxidable en la Industria Alimentaria: Cómo Elegir el Correcto para tu Maquinaria